Artykuł sponsorowany
Stal do nawęglania z chromem i manganem — kiedy pręty i odkuwki wymagają innej oceny
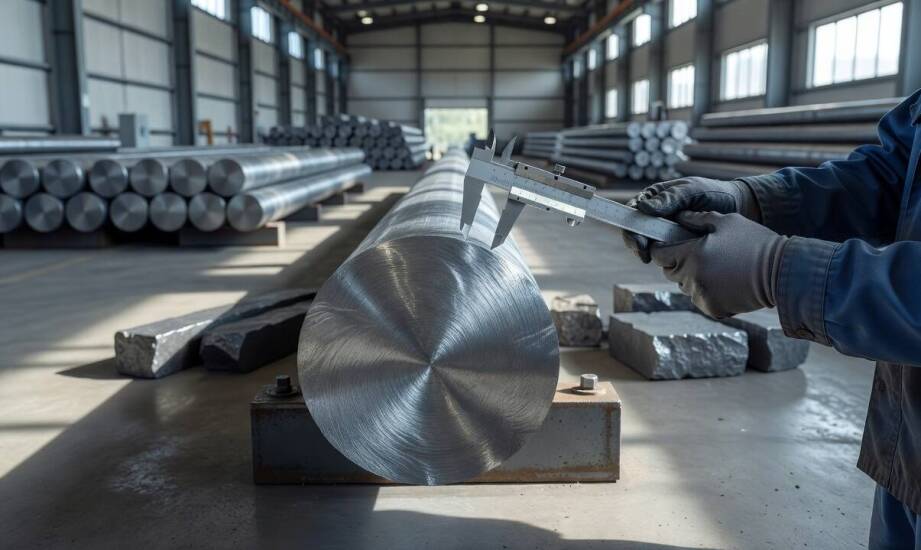
W sytuacjach, gdy elementy maszyn pracują pod obciążeniem dynamicznym i ściernym, twarda powierzchnia po nawęglaniu nie wystarcza do zapewnienia długiej trwałości podzespołów. Ostateczna odporność na pękanie oraz obciążenia zmęczeniowe zależy w równym stopniu od zachowania rdzenia, który musi utrzymać ciągliwość i odpowiednią wytrzymałość. Prawidłowy dobór gatunku materiału, takiego jak stal 20MnCr5, pozwala inżynierom skutecznie pogodzić te pozornie sprzeczne wymagania konstrukcyjne. Projektowanie wytrzymałych mechanizmów wymaga jednak pełnego zrozumienia, jak poszczególne pierwiastki stopowe wpływają na późniejszą obróbkę cieplno-chemiczną całego detalu.
Skład stali 20MnCr5 a hartowność przy większych przekrojach
Zawartość węgla na poziomie 0,17–0,22% w stalach do nawęglania decyduje o zdolności do osiągnięcia pożądanej twardości powierzchniowej. Taka proporcja pierwiastka bazowego stanowi optymalny kompromis technologiczny. Zbyt niska ilość węgla uniemożliwiłaby proces nawęglania na wymaganą głębokość, podczas gdy jego zauważalny nadmiar obniżyłby udarność rdzenia. Mangan w przedziale 1,10–1,40% znacznie poprawia hartowność, zwiększa wytrzymałość wewnętrzną oraz ułatwia uzyskanie drobnoziarnistej struktury. Chrom w przedziale 1,00–1,30% wzmacnia ogólną odporność na zużycie ścierne i stabilizuje twardość warstwy wierzchniej w okolicach 58–62 HRC.
Wymienione pierwiastki stopowe działają na gotowy detal synergicznie podczas procesów termicznych. Węgiel tworzy twarde węgliki odpowiedzialne za odporność zewnętrzną, mangan efektywnie obniża krytyczną prędkość chłodzenia, a chrom odczuwalnie zwiększa maksymalną głębokość utwardzenia. Po takiej obróbce materiał uzyskuje solidną powłokę przy zachowaniu elastycznego rdzenia o wytrzymałości rzędu 1000–1300 MPa.
Przy zwiększonych przekrojach różnice między poszczególnymi materiałami ujawniają się głęboko wewnątrz struktury. Szersze pasmo hartowności sprawia, że stop 20mncr5 zachowuje stabilne parametry mechaniczne w grubszych elementach maszyn. Uboższe stopy często nie osiągają pełnego przebycia hartowania, podczas gdy opisywany wariant węglowo-chromowy gwarantuje o kilkanaście procent wyższą odporność na zrywanie w strefie rdzeniowej. Wykorzystanie odpowiedniej bazy metalurgicznej ogranicza ryzyko powstawania miękkiego środka, co bezpośrednio przekłada się na rzadsze awarie w przemyśle ciężkim.
Ocena przydatności z atestu oraz przemysłowe zastosowania
Techniczną przydatność wybranego pręta lub odkuwki do obróbki cieplnej weryfikuje się na podstawie danych z dokumentu kontrolnego, jakim jest atest 3.1 według europejskiej normy EN 10204. Kluczowy pozostaje precyzyjny skład chemiczny wytopu, który pozwala technologom oszacować rzeczywistą zdolność partii do przyjmowania węgla. Ważny jest również udokumentowany stan dostawy wyrobu hutniczego, najczęściej normalizowany bądź wyżarzony, ponieważ determinuje on zachowanie półfabrykatu na obrabiarkach skrawających.
Twardość wyjściowa utrzymana poniżej progu 217 HBW daje gwarancję, że materiał jest gotowy do szybkiego formowania na tokarkach i frezarkach numerycznych. Kontrola wielkości ziarna pomaga na wczesnym etapie przewidzieć odkształcenia hartownicze oraz późniejszą kruchość gotowego detalu. Hurtownia stali jakościowej MTM Stal dostarcza certyfikowane wyroby hutnicze dla zakładów, które produkują specjalistyczne podzespoły dla energetyki, budownictwa i sektora maszynowego.
Półfabrykaty w formie prętów walcowanych i kutych trafiają zazwyczaj na linie produkcyjne wytwarzające wałki rozrządu, mniejsze koła zębate, różnego rodzaju sworznie oraz tuleje ślizgowe. Odkuwki swobodnie kute sprawdzają się z kolei w konstruowaniu masywnych elementów przekładni planetarnych oraz wałów napędowych o przekrojach sięgających około 50 mm. Odkuwki posiadają ukierunkowany przepływ włókien, który dodatkowo wzmacnia odporność na zginanie i skręcanie podczas pracy maszyny. Po prawidłowym cyklu nawęglania oraz odpuszczania wszystkie te komponenty potrafią pracować przez tysiące godzin w warunkach silnego tarcia, znosząc bez problemu obciążenia udarowe pochodzące od układu napędowego.
Ostateczna selekcja stopu do nawęglania opiera się na dokładnej analizie grubości obrabianego elementu, specyfiki obciążeń oraz dostępnego parku maszynowego. Dopasowanie parametrów hutniczych do docelowej funkcji detalu pozwala tworzyć niezawodne systemy mechaniczne. Stabilny rdzeń połączony z powłoką odporną na ścieranie to absolutny fundament bezpiecznej pracy nowoczesnych przekładni przemysłowych.
Kategorie artykułów
Polecane artykuły

Deski tarasowe – porównanie materiałów i wskazówki dotyczące pielęgnacji

Znaczenie odporności na korozję dla farmaceutycznych komponentów ze stali nierdzewnej

Czym jest johimbina?
